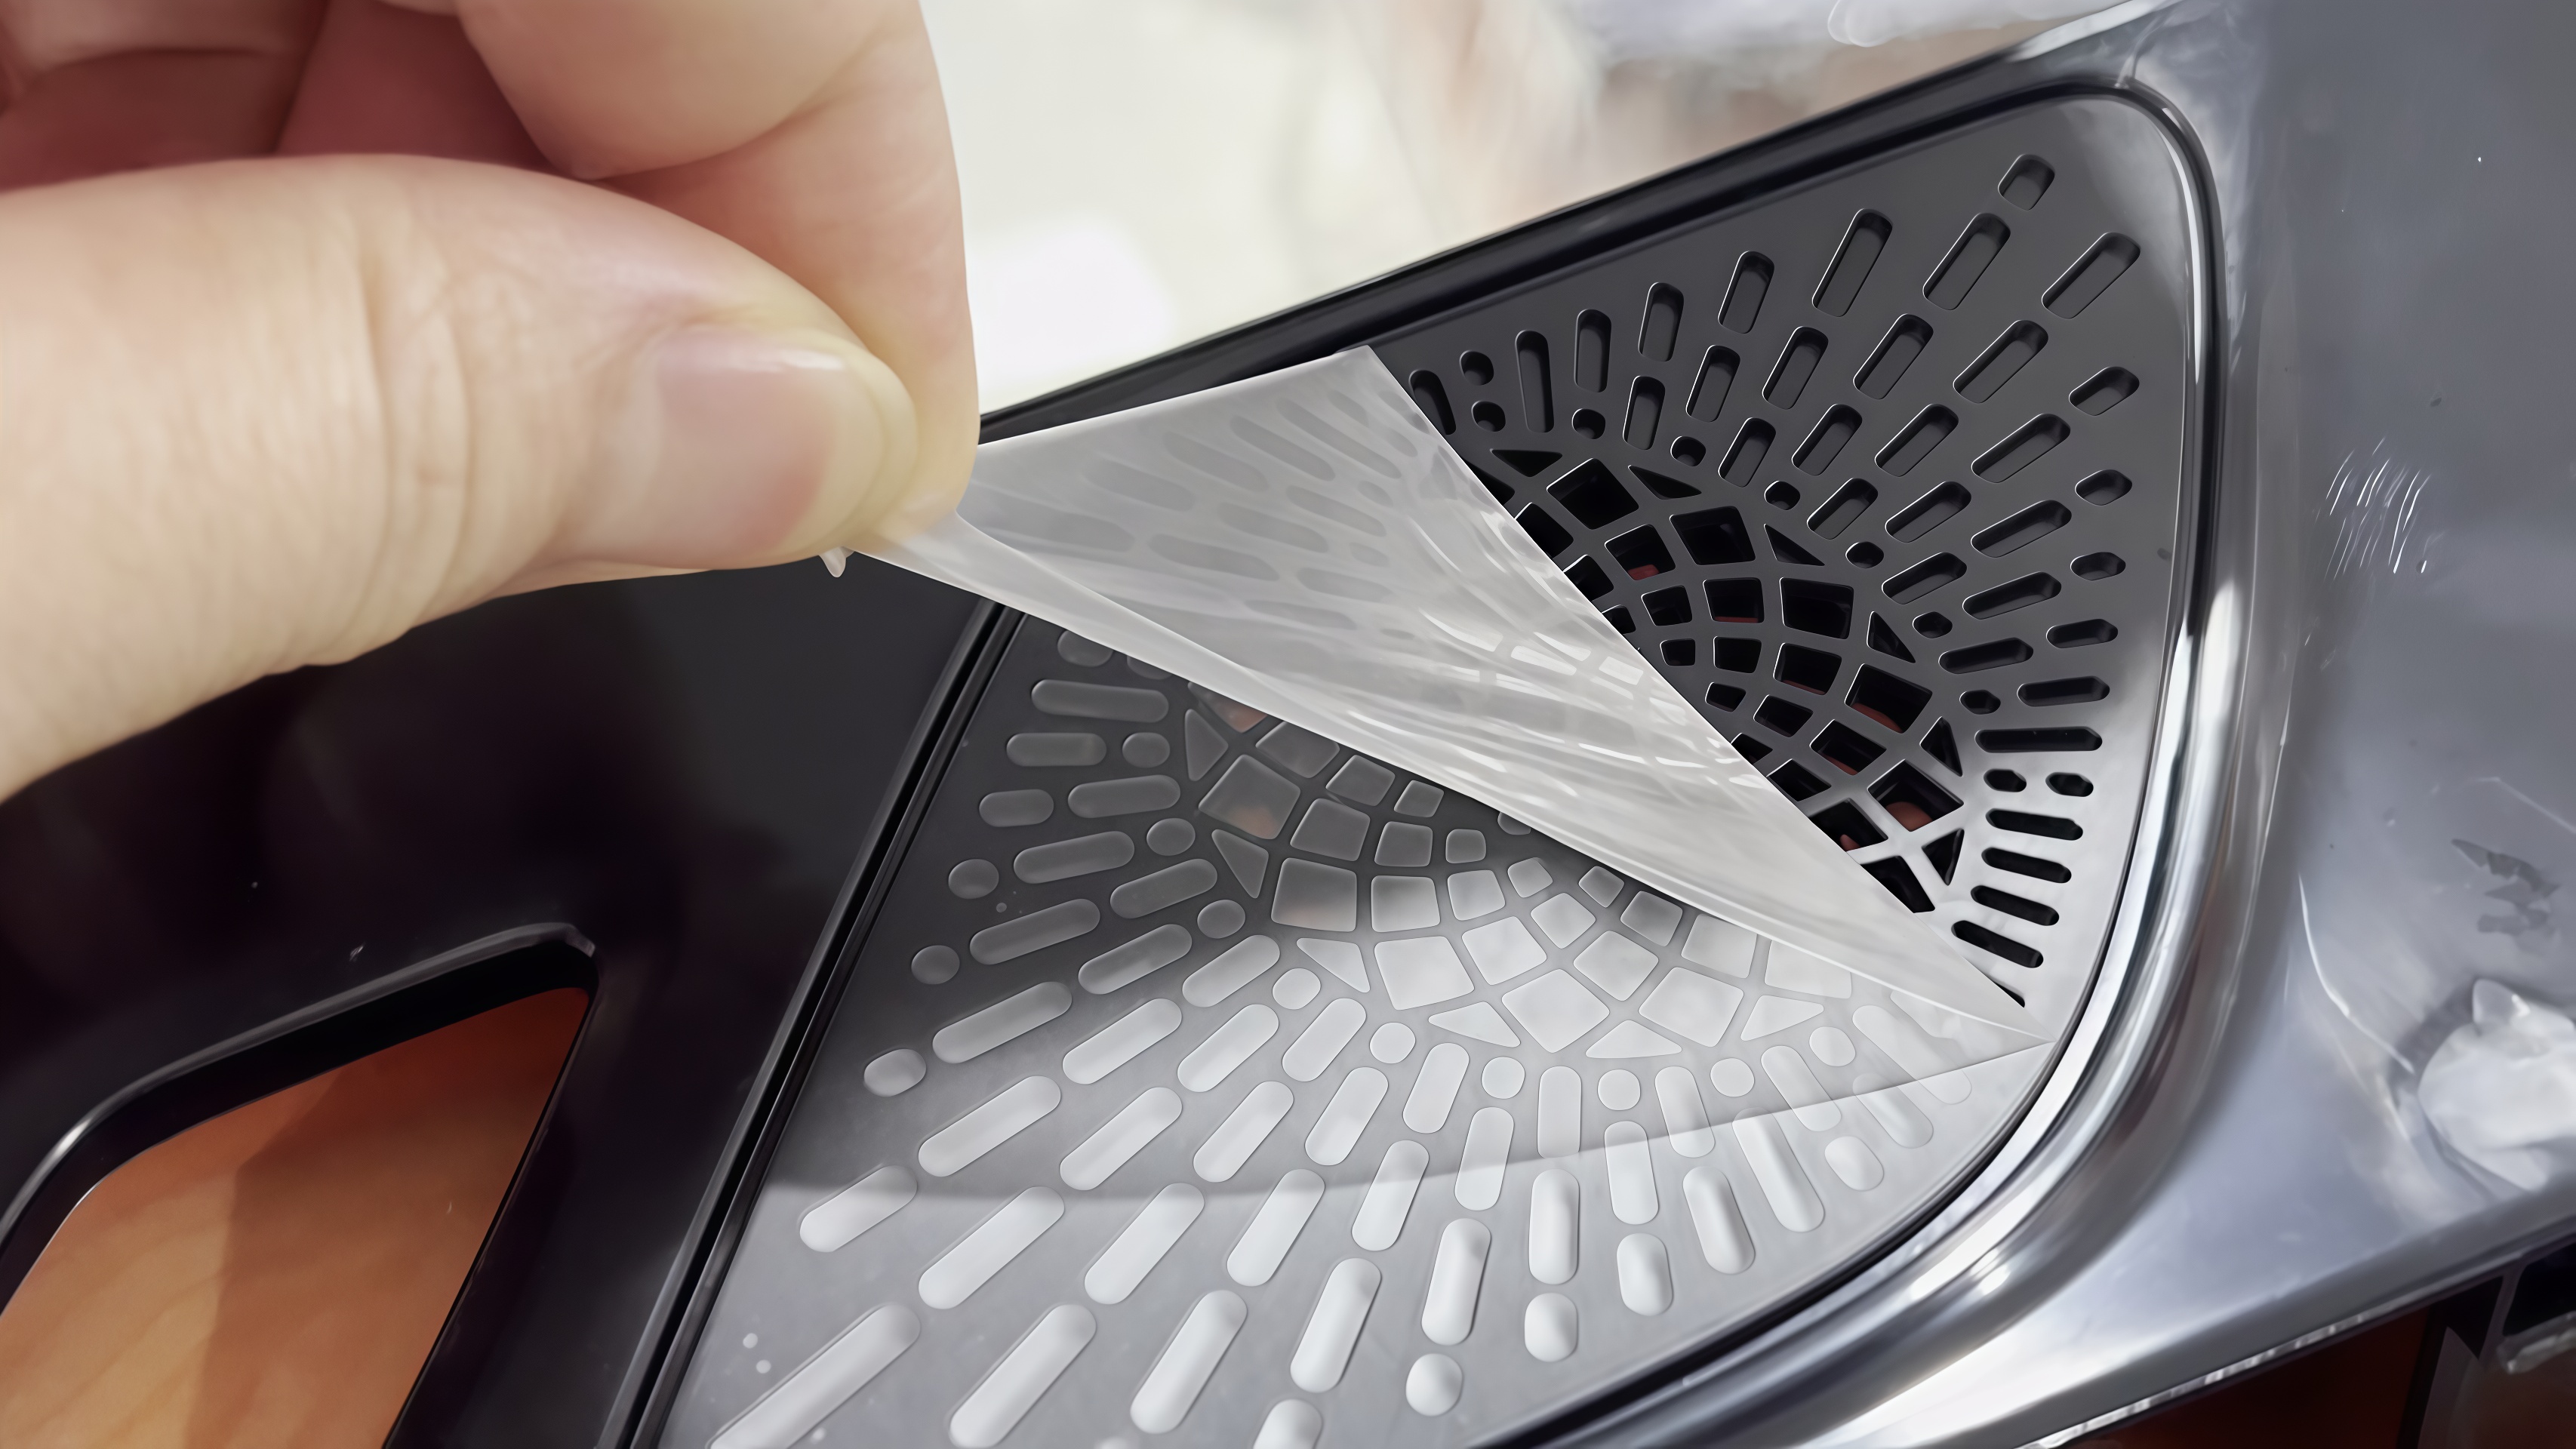
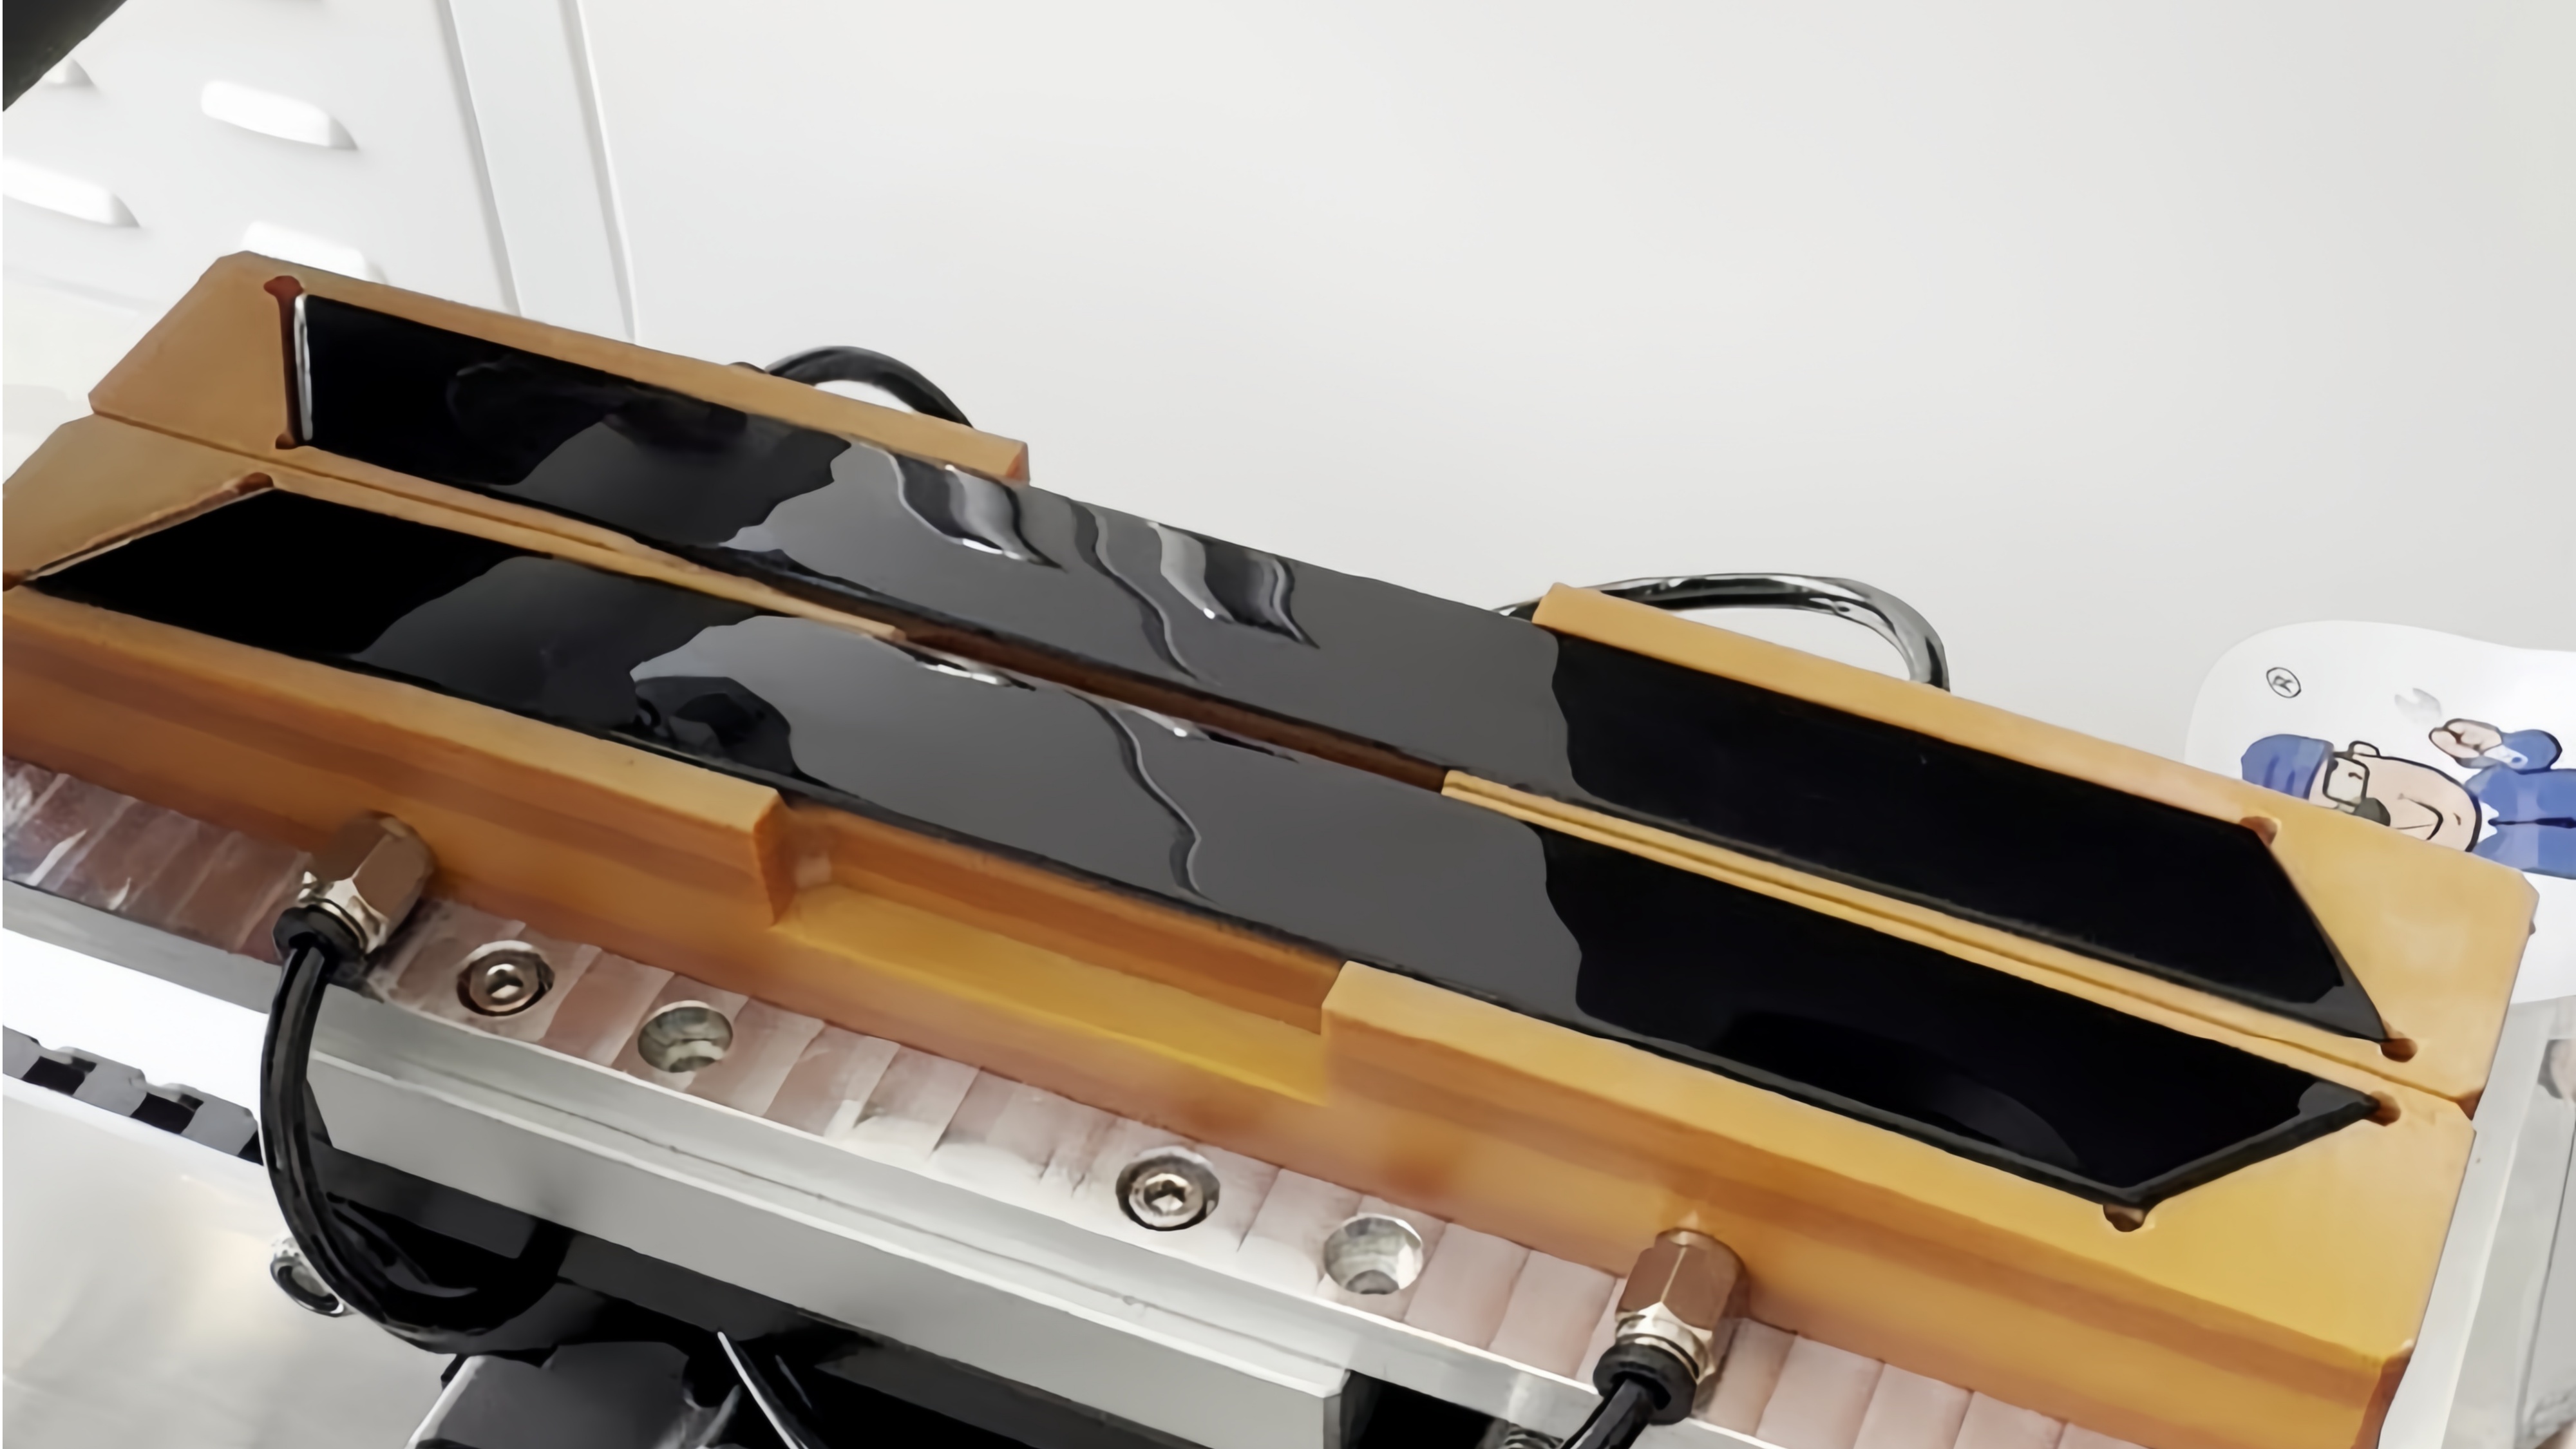
Por qué las burbujas no pueden ocultarse bajo una lente clara
El objetivo no es una pieza plana. Su superficie pasa por una curva y el ángulo de tirado, y hay escalones entre los orificios de montaje y los asientos de los clips, así que la película tiene que salvar esas subidas antes de recortar en el borde.
Una prensa plana aplica fuerza en un plano. La cabeza carga más fuerte en el punto alto de la curva, el aire bajo las zonas bajas no tiene tiempo de salir y queda sellado, y las burbujas se agrupan a ambos lados de la curva y en la raíz de la brida.
La transparencia lo amplifica todo. Una burbuja que pasaría por una parte estructural es un defecto visible bajo luz transmitida, y en un grupo con pantalla la luz de fondo muestra todas las huellas de polvo bajo la película. El estándar de apariencia ya es un grado más ajustado porque la pieza es transparente.
La segunda fuente es un camino de presión que depende de la sensibilidad. La aplicación manual o una máquina de uso general deja la presión y la dirección en cada par de manos, así que algunas piezas en un lote y otras atrapan aire. Si endureces el estándar de rechazo, el lote corre riesgo.
La tercera fuente es el riesgo de limpieza y arañazos. No se tolera materia extraña bajo la película, las superficies de PMMA y PC son blandas, la película de mano acumula más polvo flotante y cada despegado y reaplicación lleva un arañazo que no se puede reparar.
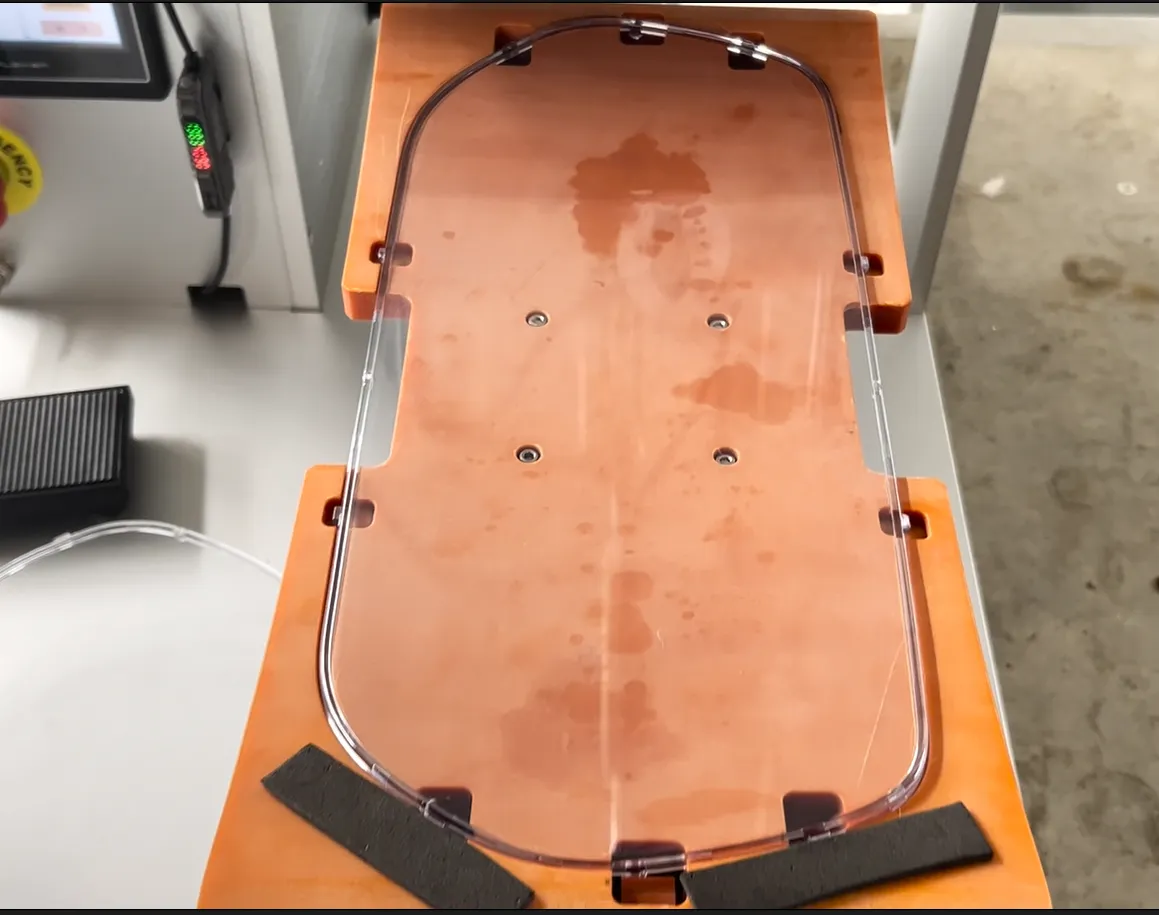
Cómo se cierra cada fuente de aire
ElDS-351Bejecuta un ciclo de acción fijo. Un sensor detecta la pieza en posición, o un pedal envía la señal de inicio.
El molde inferior vuelve a su posición y se mueve al ritmo de la alimentación de la película, el rodillo presiona la película protectora hacia abajo y expulsa el aire, y el molde vuelve a su posición de reposo para la siguiente parte. La trayectoria de la película y la presión se repiten de una pieza a otra y no se desplazan con un cambio de velocidad.
Esas tres fuentes se relacionan directamente con el ciclo. El trayecto de la película es fijo, por lo que la dirección de rodamiento impulsa el aire delante de la línea de enlace en lugar de sellarla en el punto más bajo de la curva. La presión proviene del rodillo, aplicada sección por sección en lugar de en una sola carrera descendente. La posición la deja a la máquina, que elimina el paso de película portátil y el polvo que atrae.
El estándar de fábrica de no tener burbujas bajo la película se refiere a este camino de película bloqueado por parámetro. No es una reparación a posteriori.
La posición está bloqueada por la luminaria. El objetivo se sujeta a sus caras de referencia, la precisión de aplicación es de más o menos 0,5 mm, y el borde de la película se repite de parte en parte, por lo que el filo de las partes del mismo lote coincide. En conjunto, estos tres son la línea entre unMáquina laminadora de película para lentes del cuadro de instrumentosy aplicación manual.
Comprobación de tamaño de ventanas y luminarias
Empieza por la ventana de tamaño. ElDS-351BTiene una película de 5 a 300 mm de longitud con un ancho de liner de 20 a 260 mm, y el tamaño revelado de la mayoría de los objetivos de turismos y vehículos comerciales entra en ese rango. La dirección de la curva determina el trayecto rodante. Las partes cercanas o más allá de la ventana van a juicio antes de que se discuta cualquier límite personalizado.
Para otras piezas de panel, la misma plataforma se cita como unaMáquina laminadora de molduras para paneles de instrumentos automotrices, con un dispositivo y programa diferentes. La trayectoria de la película y el mecanismo de prensado no cambian con la familia de piezas.
El accesorio se construye a partir de los datos 3D de la lente y posiciona la pieza en sus caras de referencia. Un nuevo modelo de clúster significa un nuevo dispositivo y nuevos parámetros, no una nueva máquina. Con unos 75 kg, el chasis de escritorio se mueve entre estaciones sin retransmitir la línea.
|
|
|
|
|
|
|
|
|
|
Precisión de la aplicación
|
|
|
400 a 800 pcs/h (tiempo de acción de la máquina, sin manipulación manual)
|
|
|
|
|
|
|
|
|
|
|
Especificaciones estándar DS-351B. Las funciones especiales se personalizan por parte y se confirman mediante el informe del ensayo.
Tiempo de ciclo comprobado al cargar
La cifra de 400 a 800 piezas por hora corresponde al tiempo de acción de la máquina y excluye el manejo manual. Una línea de montaje cluster tiene un takt fijo, por lo que el ciclo real de la estación de película depende del diseño de carga. La división en una configuración semiautomática es que se aplica la máquina, el operador carga y un operador gestiona la estación.
¡CorreestoMáquina laminadora de película para lentes del cuadro de instrumentosen tu propia estación durante una hora y apunta el número medido en el plan de producción.
El enfoque DawnShine para objetivos transparentes
DawnShineha fabricado equipos para aplicación de películas durante 15 años, posee más de 50 patentes, produce bajo ISO 9001 y máquina dispositivos de fijación en su propio taller CNC. Para lentes de clúster transparentes, el modelo que configuramos es elLaminadora semiautomática de rodillos DS-351B. Está diseñado para trabajos en paneles de instrumentos de automóviles, y existen referencias en marcha tanto en los grupos de vehículos de camiones como en los de turismos.
Cada problema anterior se relaciona con un mecanismo. Las burbujas se retienen por la alimentación sincronizada de la película más el rodillo, el borde de la película se repite a través del punto de referencia del luminario más la precisión de 0,5 mm, y el ciclo se conoce por el bucle de acción fija más una prueba en tu suelo. El valor no aparece en la hoja de especificaciones. En estos tres problemas ya no ocurren.
Cobertura cinematográfica de estoMáquina laminadora de molduras para paneles de instrumentos automotricesincluye películas protectoras PE, PVC, PET, OPP, UV, FPC y PO, así como etiquetas adhesivas. Para una lente transparente recomendamos una película protectora de alta claridad para protección en el transporte y el montaje. Una parte transparente es una parte de apariencia, y su protección comienza en el momento en que sale del molde.
El límite del proceso, declarado primero
La película que aquí se trata es una película protectora superficial en la lente, para protección del transporte y el montaje. No es un enlace óptico entre la cubierta y la pantalla. El enlace óptico con OCA implica adhesivo óptico y condiciones de sala limpia, es un proceso separado y necesita su propia revisión.
Si tu lista de piezas también incluye cinta VHB, espuma o montaje de clips, esos funcionan en diferentes luminarias y cabezales de prensa y se cotizan por separado. Los objetivos de forma libre con curvatura muy grande, y los que superan la ventana de liner de 20 a 260 mm, primero pasan por una prueba de muestra. La personalización es un cambio de elemento y programa en la misma plataforma, no en una máquina diferente.
Envía un objetivo para una prueba
Ya sea estoMáquina laminadora de película para lentes del cuadro de instrumentosse ajusta a tu parte con cuatro elementos: el dibujo del objetivo o datos 3D, el rollo de película que realmente ejecutas, tu tiempo de ciclo objetivo y el estándar de aceptación de tu apariencia del cliente. La parte física importa más de las cuatro.
|
|
|
Dibujo de lentes o datos 3D
|
Si el tamaño revelado se encuentra dentro de la ventana de 5 a 300 mm y de 20 a 260 mm, y qué trayectoria de rodamiento necesita la curva
|
El rollo de película que ejecutas
|
Comprobado el ancho de la película y el liner en el material real, sin película sustitutiva en una pieza transparente
|
Objetivo de tiempo de ciclo
|
Un número tomado de tu takt de la línea de montaje, revisado de nuevo con una hora de funcionamiento en la máquina
|
Cliente Estándar de apariencia
|
Condiciones de inspección transmitidas y retroiluminadas introducidas en el ensayo, y el informe registrado con el mismo estándar
|
La prueba se realiza con tu película y tu objetivo de ciclo. El informe recoge cuatro resultados: burbujas y polvo bajo transmisión y inspección retroiluminada, rango de desplazamiento de bordes de la película, precisión de aplicación medida y tiempo de ciclo por pieza. Cada uno se corresponde con un paso de aceptación en tu línea.
Contacta con DawnShinepara reservar una prueba de lentes transparentes o pedir un presupuesto para el montaje de laminación en rollo DS-351B.
Acerca de DawnShine
DawnShine (Dongguan DawnShine Precision Machinery Co., Ltd.) tiene su sede en Dongguan, Guangdong, con 15 años de experiencia en equipos de aplicación de películas, más de 50 patentes, certificación ISO 9001 y un taller interno de CNC. Una regla de selección: el modelo sigue tu parte, tu película y tu estándar de aceptación, no un catálogo.
Preguntas frecuentes
¿Puede una laminadora plana con un soporte para una lente transparente?
Un fijo resuelve el posicionamiento, no la trayectoria de la película. Una prensa plana sella el aire en el punto bajo de la curva, y las posiciones de las burbujas siguen la curvatura de la lente. La alimentación sincronizada de la película más la presión del rodillo es lo que permite que la película siga una superficie curva, y eso proviene de la estructura de la máquina más que de un accesorio.
¿Cómo se definen las burbujas cero aquí?
Esto significa que el aire se expulsa en la dirección de rodado y no se sella en el punto bajo de la curva, una vez que el trayecto de la película y la presión están fijos como parámetros del proceso. Se inspecciona una pieza transparente bajo condiciones de transmisión y retroiluminación, y el límite se establece en una prueba con tu curvatura, tu película y tu entorno limpio.
PMMA y PC se rayan fácilmente. ¿Qué protege la superficie?
La colocación y el prensado los realiza el soporte y la máquina, lo que reduce la película de mano. Despegar y volver a aplicar es la principal causa de arañazos, así que hacerlo bien de una sola pasada es la mejor protección. La película se selecciona para superficies plásticas transparentes y se confirma en la prueba.
¿Y si el ancho del forro no es suficiente?
El DS-351B cubre un ancho de liner de 20 a 260 mm y una longitud de película de 5 a 300 mm. Las partes cercanas o más allá de esa ventana van primero a un ensayo de muestra. La personalización se evalúa en la misma plataforma tras medir el seguimiento de curvatura y la calidad de los bordes, no cambiando a otro modelo.
¿Es esta la misma máquina que una laminadora de molduras de paneles de instrumentos para automóviles?
Es la misma plataforma. El accesorio y el programa del objetivo difieren de una pieza de recorte, y la película y el estándar de aceptación se establecen por pieza. Una prueba con tu propio objetivo muestra qué configuración necesita tu familia de paneles.
Contáctanos:
Página web:https://es.dsautomachine.com/
Correo electrónico:deshangjingji@gmail.com

.jpg)
.jpg?imageView2/1/w/64/h/64/format/webp)