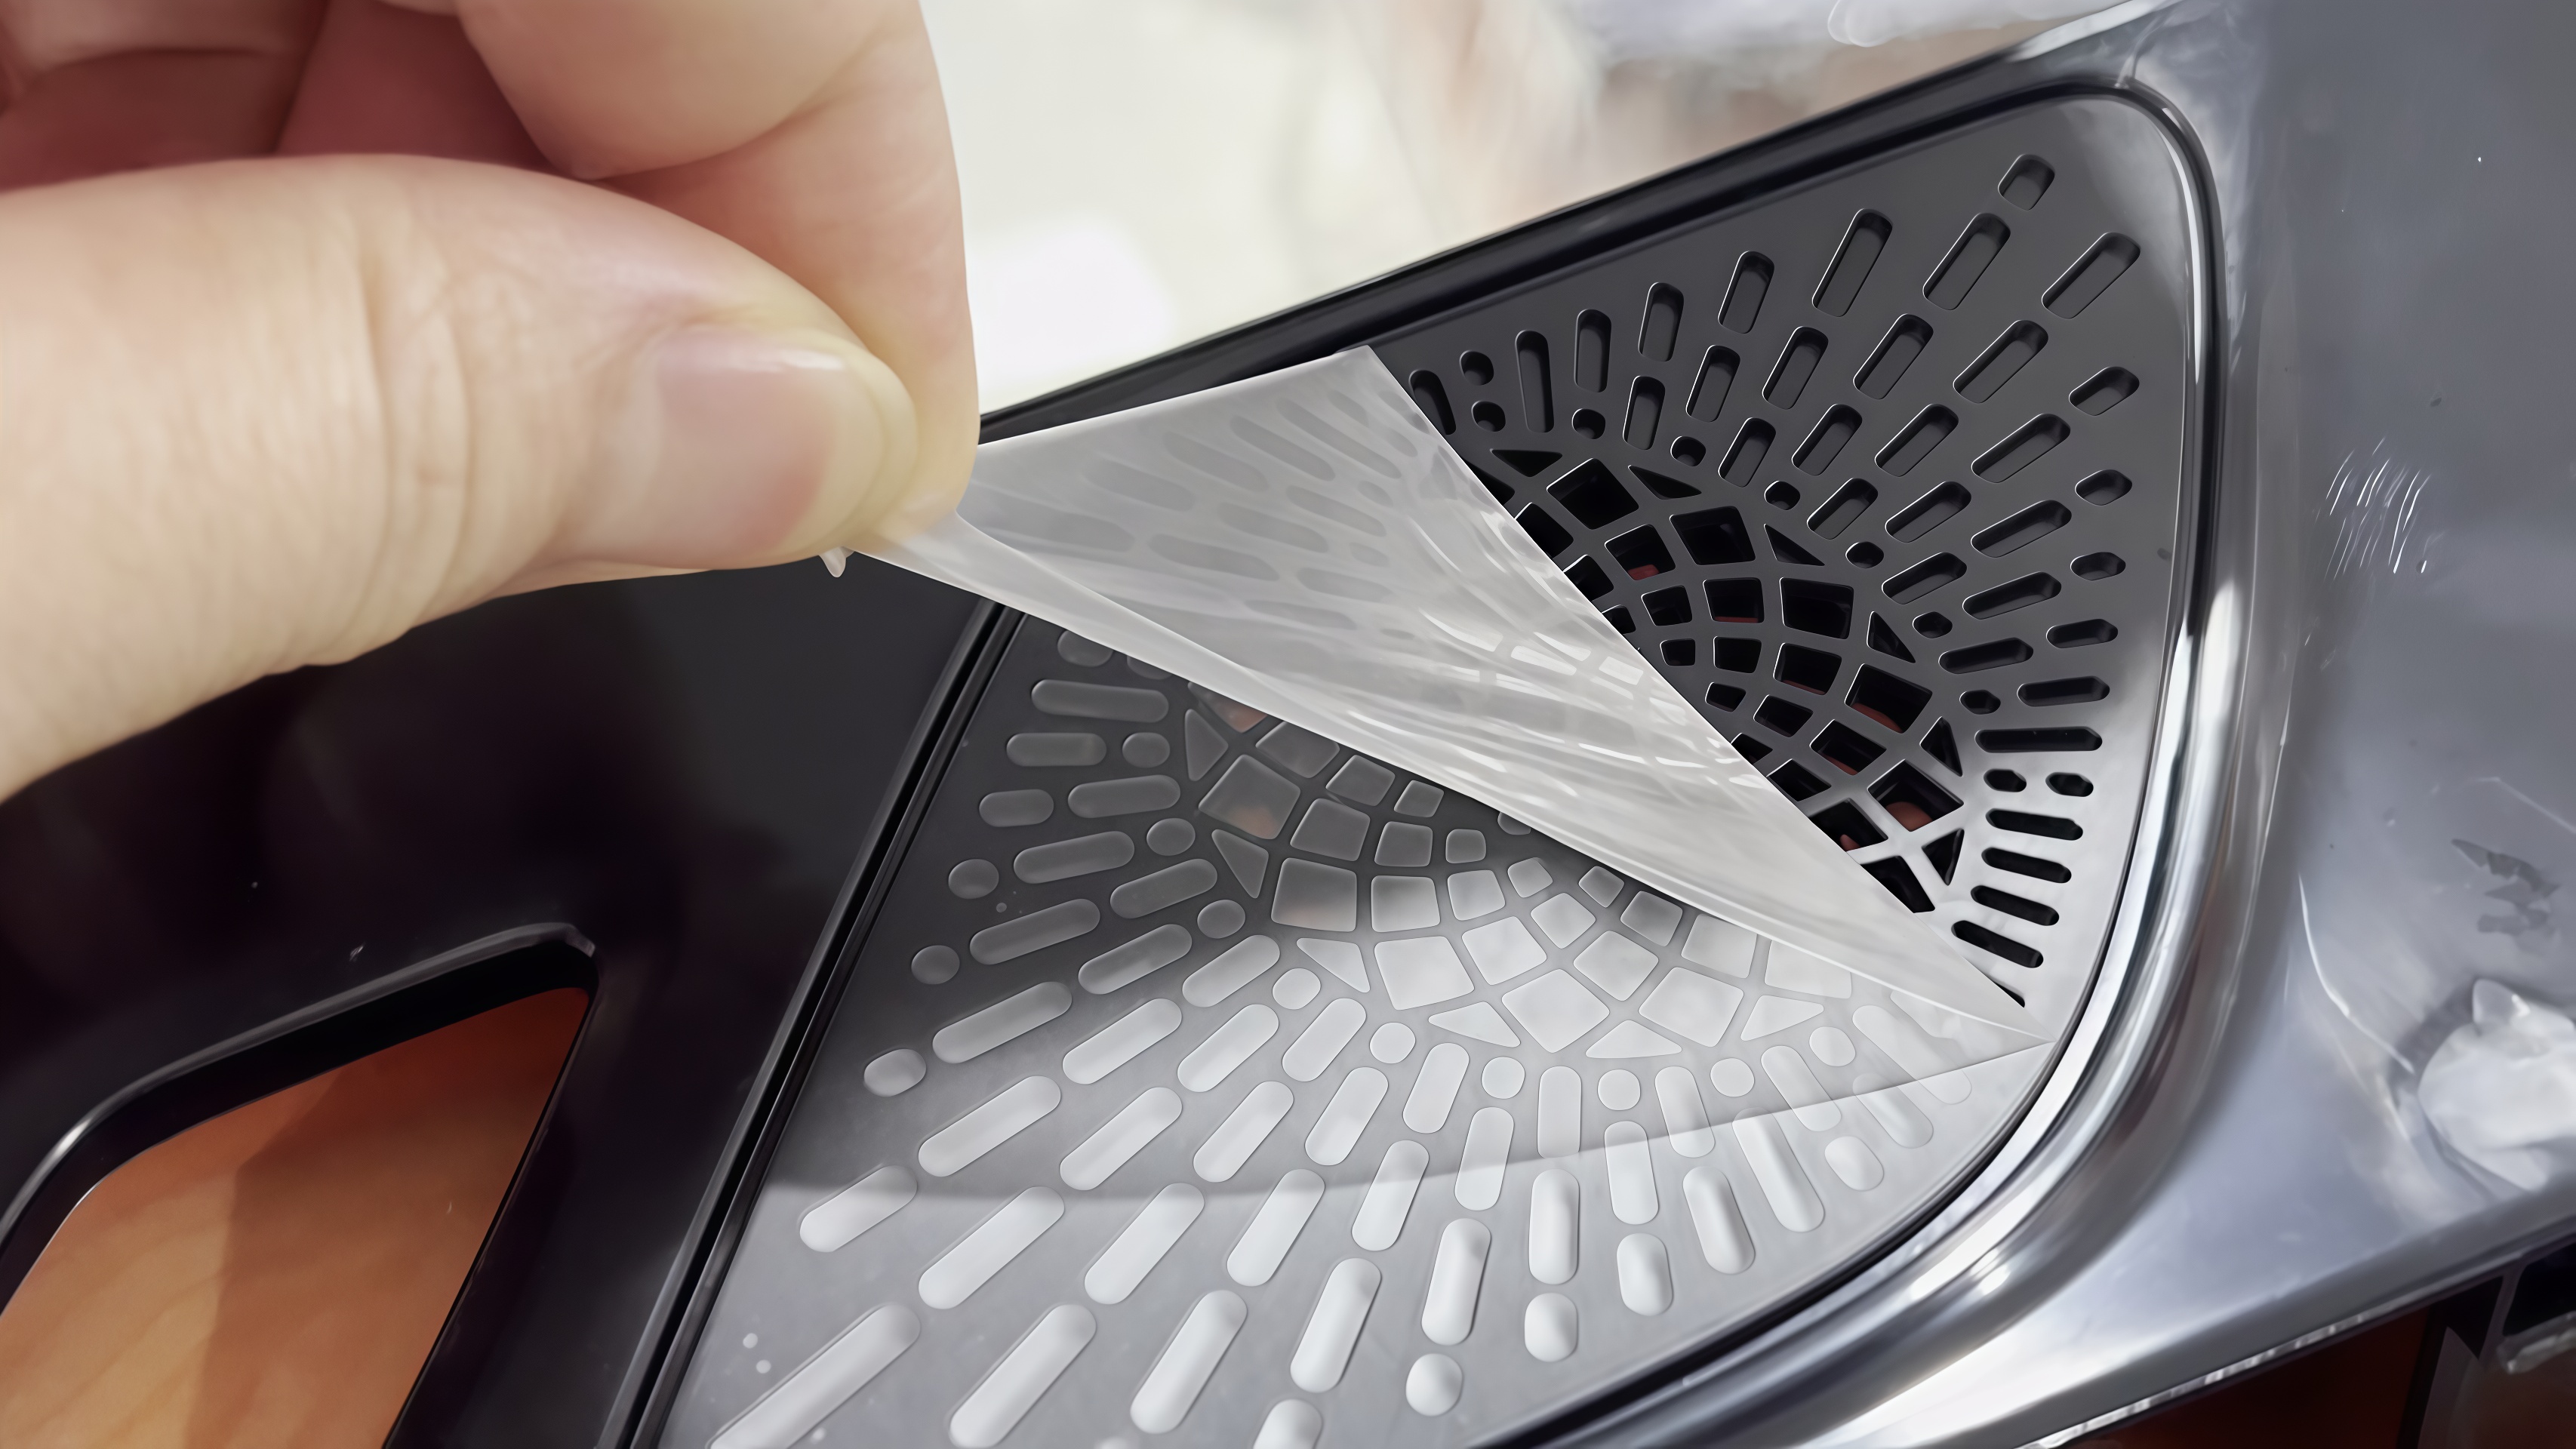
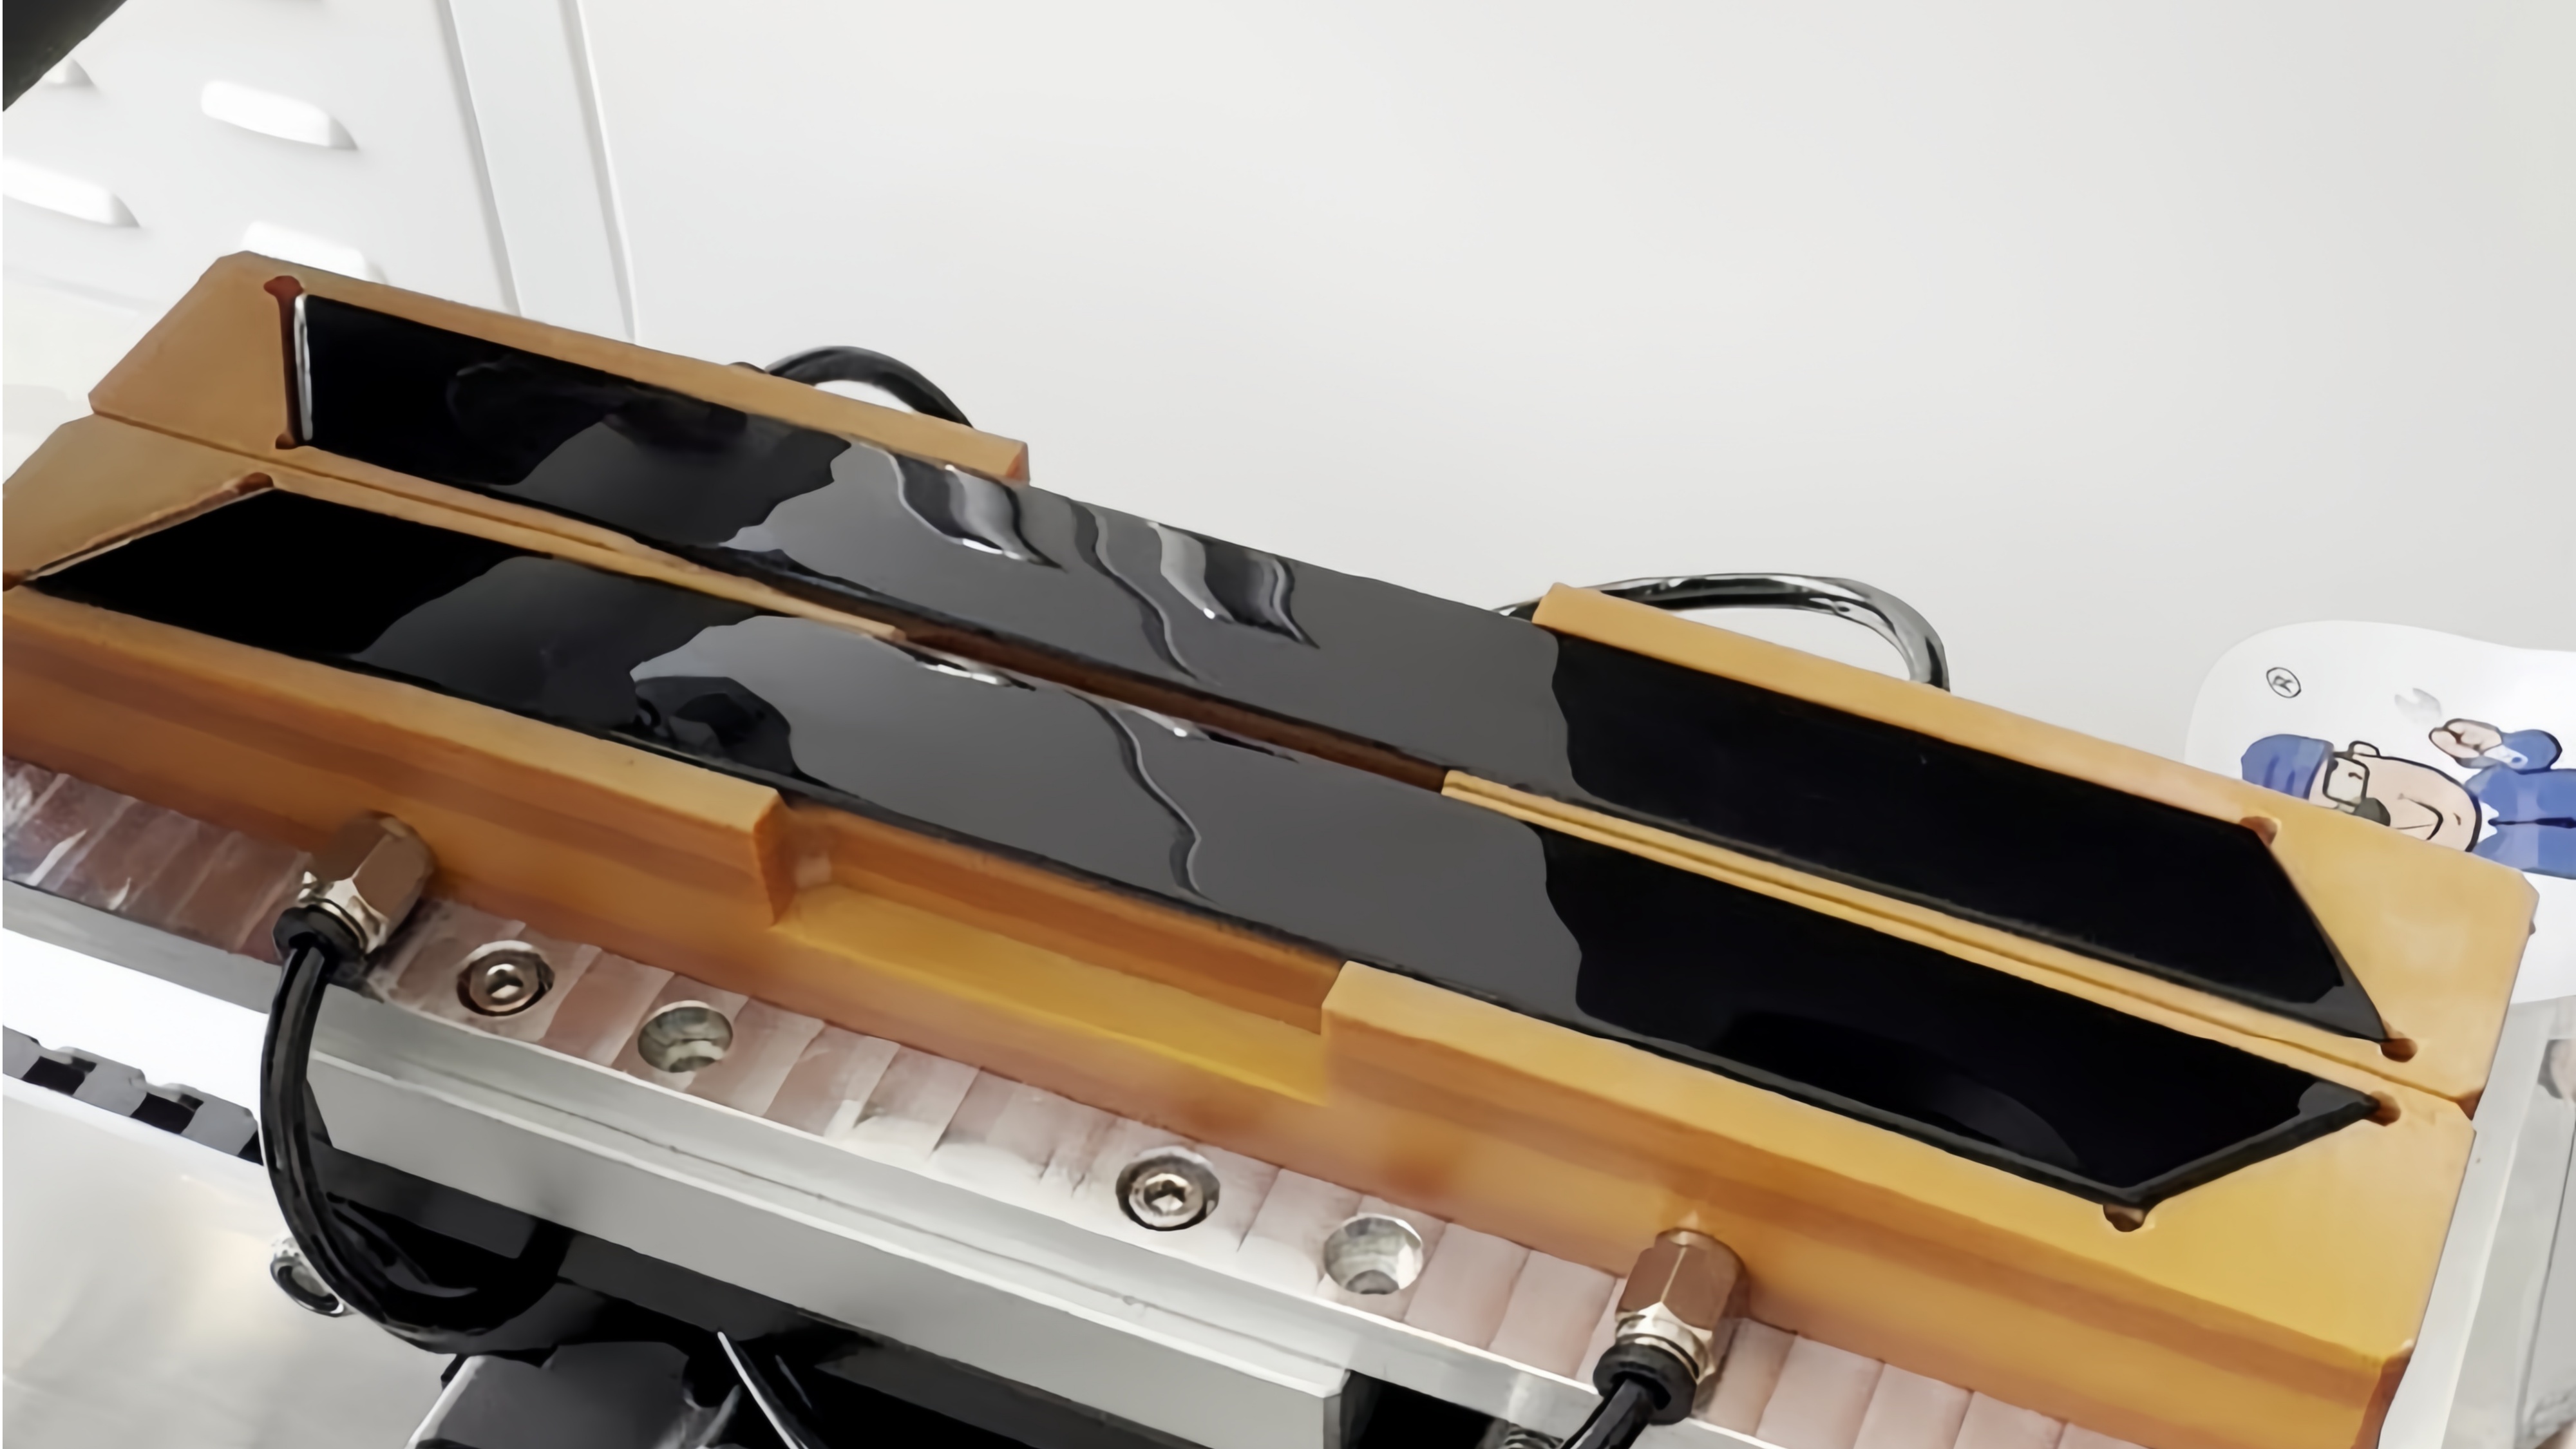
Este artículo está escrito desde la dirección de un ingeniero de procesos y calidad en una planta de moldeo. Se separa donde la laminación del mango realmente se rompe, ¿quéMáquina laminadora de película para piezas de plásticotiene que cumplir, y cómo un ensayo de muestra bloquea cada una de esas variables.
Las piezas brillantes no dejan espacio para un segundo intento
La cara exterior de un pomo de puerta es lo que todos los ocupantes tocan cada día. La película protectora es la última capa antes de montar y enviar. Una mala aplicación normalmente no es una reestructuración, es chatarra.
Una superficie brillante muestra todo bajo luz que se inclina. Burbujas, arrugas y huellas dactilares que pasan por un molde mate son defectos visibles en un mango brillante. El estándar de inspección ya está redactado, así que el rechazo es solo cuestión de tiempo.
Por eso la primera pregunta sobre unMáquina de aplicación de película para recortes de manillas de puertas automotricesno es si puede colocar película. Lo importante es si tiene un mecanismo que detenga los defectos de apariencia dentro de la máquina.
Curvas y caídas: las burbujas viven en la orden de prensa
Un mango no es una pieza plana. El cuerpo es una forma tridimensional con caras de diseño, una transición de radio y pies de montaje, por lo que la trayectoria de la película debe seguir la forma.
El habitual fallo manual aparece en la orden de prensa. Presiona primero el centro y expulsa el aire hacia fuera, y el aire se sella en el lado bajo de la curva antes de que llegue el rodillo. La posición se establece por el tacto, así que no hay dos partes en una coincidencia por lotes.
La aplicación de rodar da el orden a la máquina. La película comienza en un extremo, el rodillo la une en secciones, y el aire se impulsa delante de la línea de unión y sale en la dirección de rodamiento en lugar de quedar atrapado bajo la película. Por eso unMáquina laminadora de película para piezas de plásticose juzga por la secuencia de prensa, no solo por la presión.
Las caídas grandes son el segundo obstáculo. Entre la cara de la empuñadura y el pie de montaje, el escalón suele ser de decenas de milímetros, por lo que el trabajo manual requiere cambios constantes de presión que un nuevo operador no puede sostener.
Una plataforma enrollable de escritorio está especificada para superficies planas, curvas pequeñas y caras circunferenciales pequeñas, que cubre la cara principal de laminación de la mayoría de las asas. Las piezas con una caída muy grande, o varias caras en una sola pasada, van primero a una prueba y la configuración se confirma a partir del informe.
Asas expuestas y ocultas, dos caminos de película
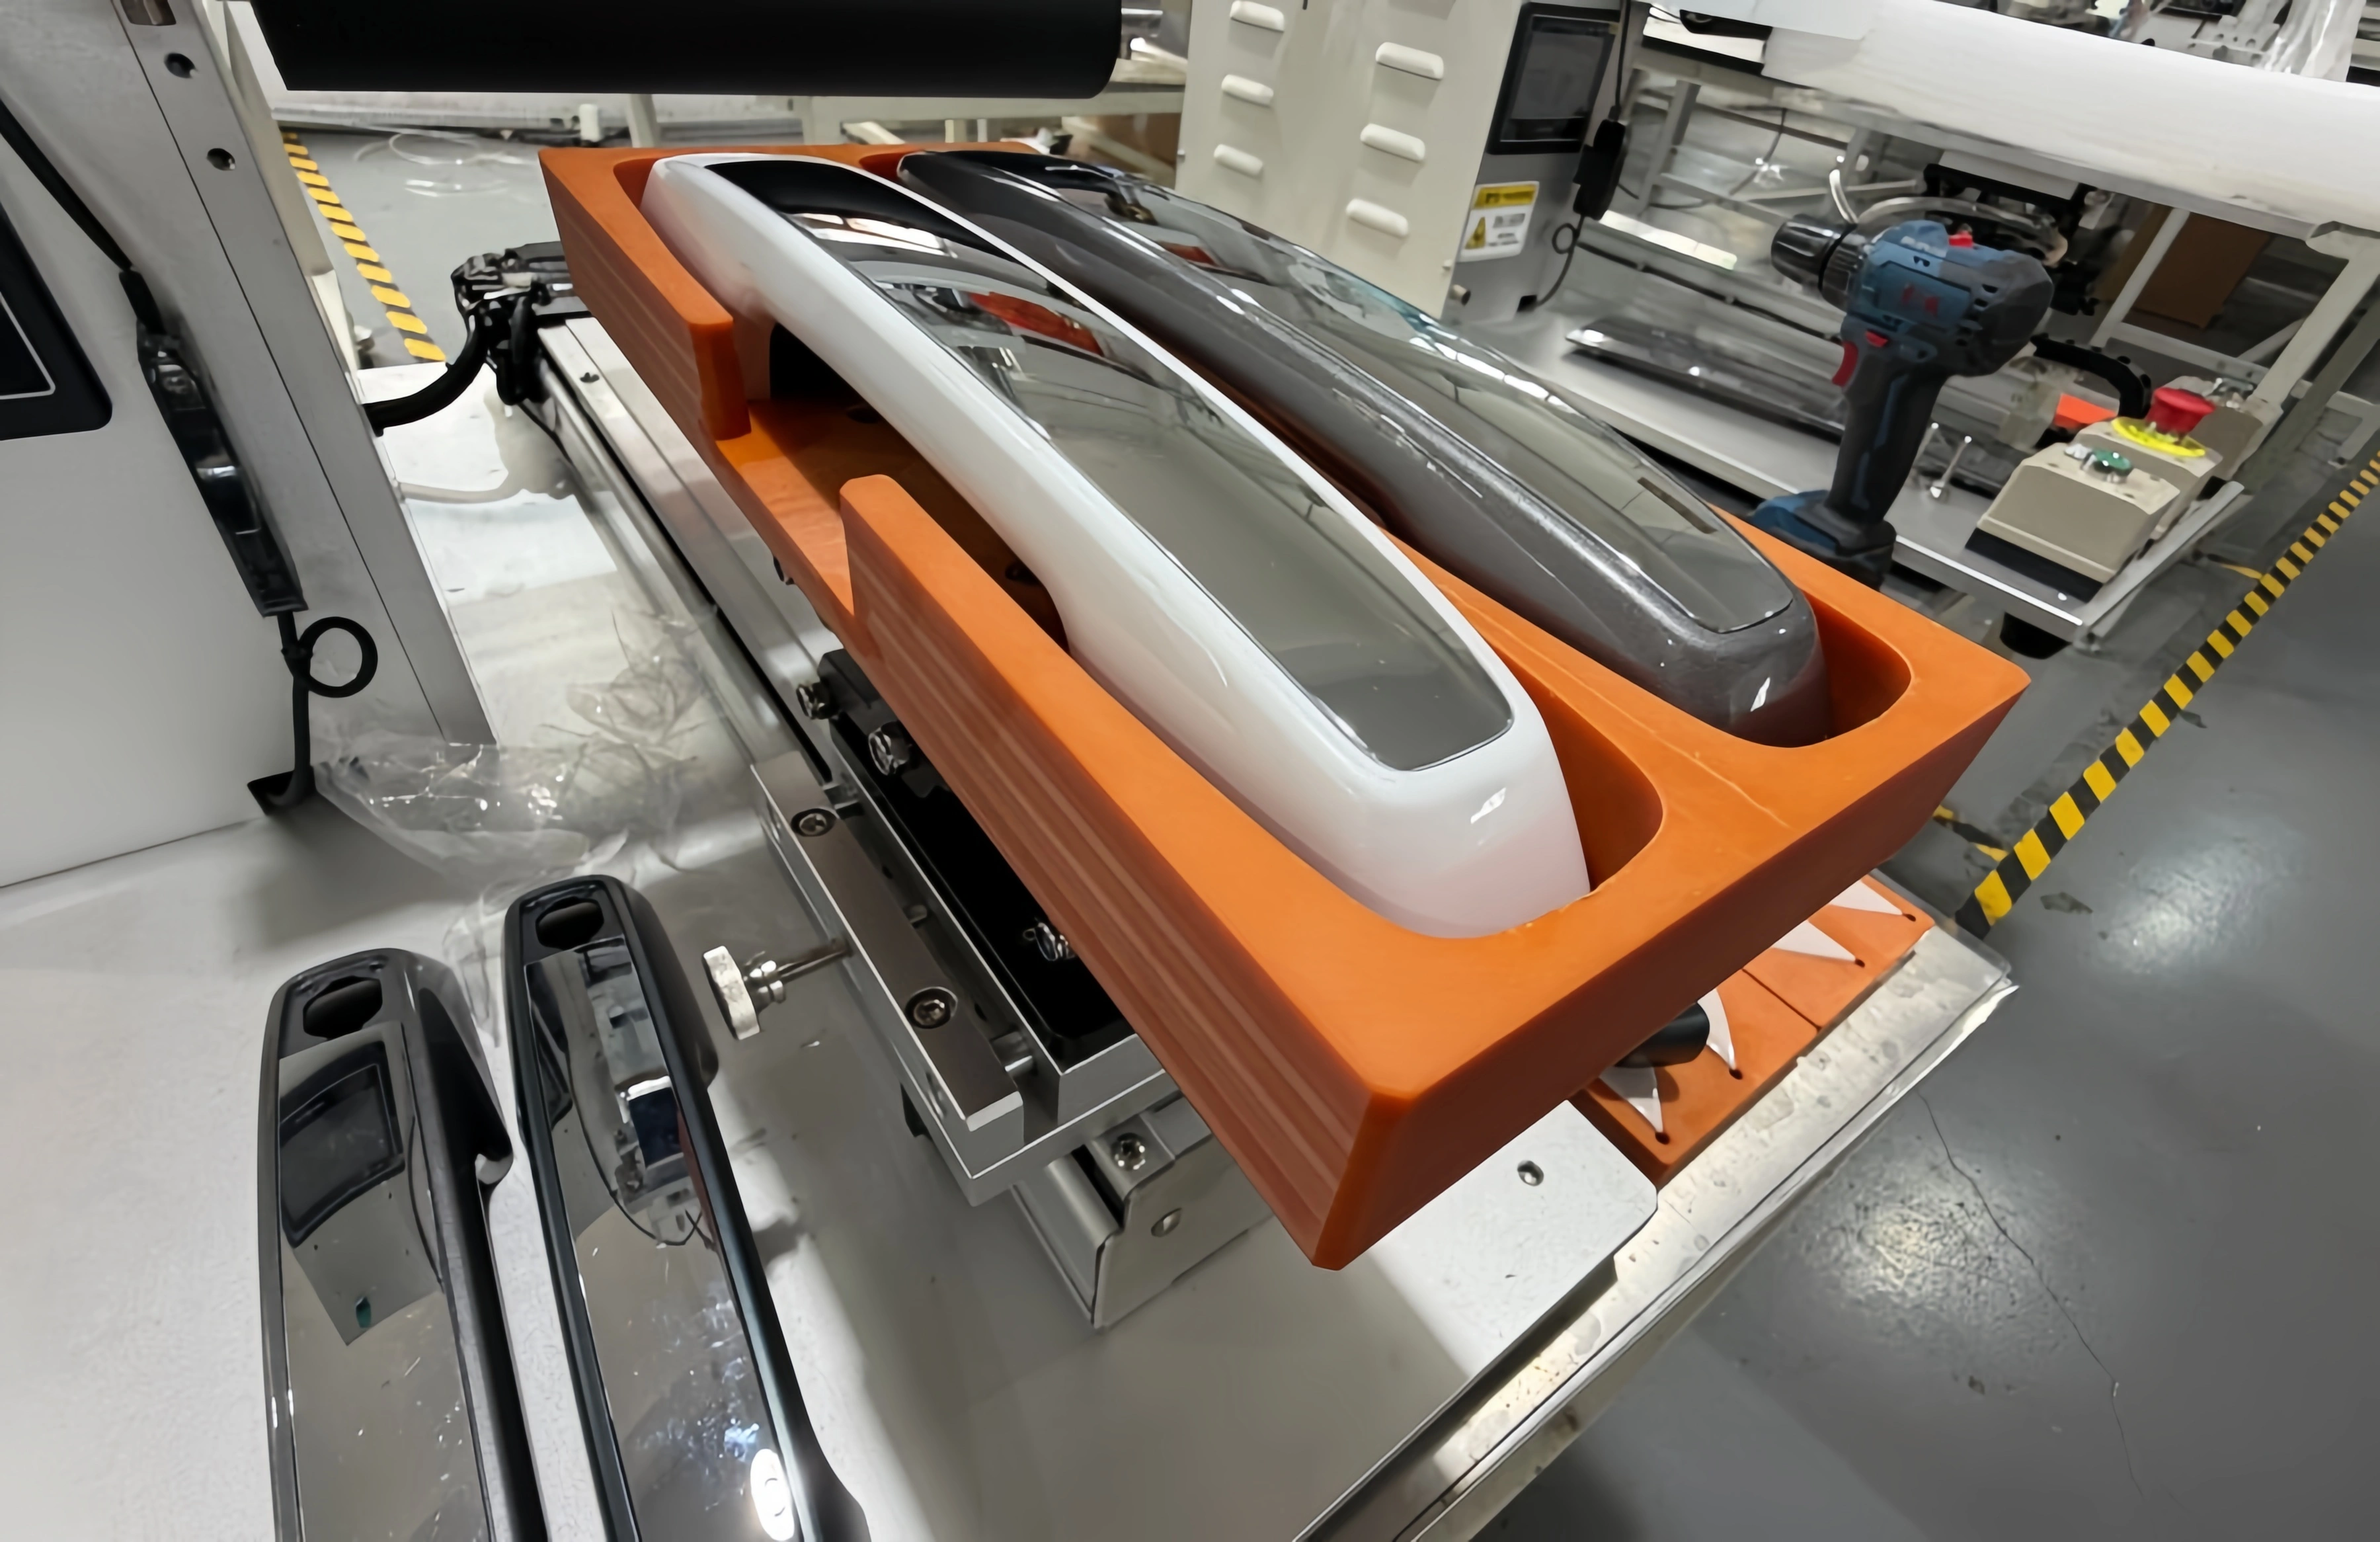
Las manillas de las puertas ahora siguen dos vías de diseño. AMáquina laminadora de película para manillas ocultasse encuentra con una parte más plana y larga, mientras que los manillas expuestos se mantienen más cerca de la curva clásica, y el problema de la película cambia con la ruta.
|
|
Mango expuesto
|
Asa oculta
|
|
Geometría
|
Curva principal con raíz fileteada, contorno regular
|
Más largo y plano, extremo biselado, a ras del cuerpo
|
|
Dificultad de la película
|
Burbujas en la curva, desorientación en los bordes de la película
|
Extensión amplia de la película, inserción estrecha, borde de la película debe mantenerse fuera de la línea cerrada
|
|
Requisitos de la máquina
|
Aplicación de enrollamiento en una curva pequeña, ubicación del accesorio
|
Suficiente cobertura de longitud de la película, precisión en la aplicación, consistencia de pares
|
Una laminadora de manillas de puertas expuestas y un programa de manillas ocultas comparten una plataforma. Lo que cambia es la lámpara y el programa, no la máquina.
Con unMáquina laminadora de película para manillas ocultas, la ventana de duración de la película se comprueba primero contra el dibujo. El DS-305A tiene película de 20 a 200 mm de longitud con un ancho de liner de 20 a 160 mm, que cubre las asas expuestas y la mayoría de las asas ocultas. Las asas extendidas por encima de 200 mm se someten a prueba antes de que se confirme cualquier límite personalizado.
Entrega emparejada: un lado desalineado rechaza el par
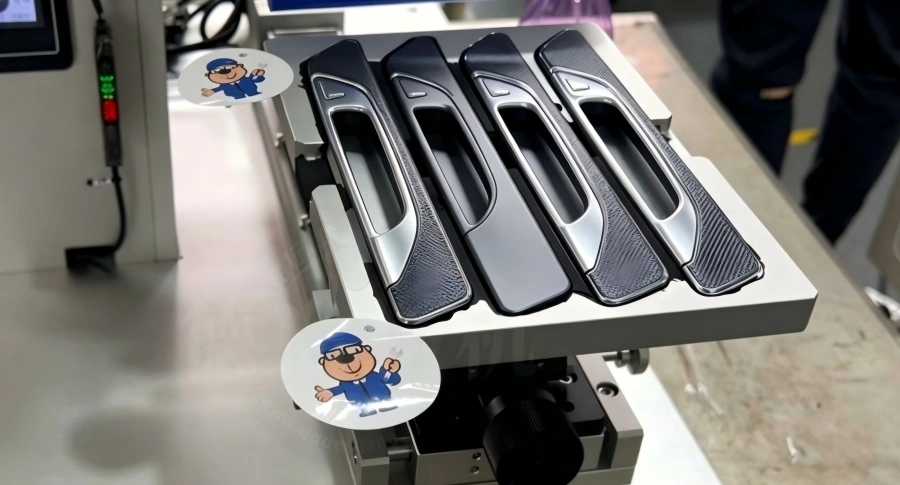
Las manillas se envían en pares y los clientes inspeccionan en pares. Una película perfecta en un lado no rescata a un par cuando el otro lado está fuera.
Bajo laminación manual la desadaptación es casi segura: dos películas, dos alineaciones, dos ritmos de operador.
En aplicaciones de máquina, ambos lados se separan del mismo datum de accesorio y del mismo conjunto de parámetros. DS-305A mantiene una precisión de aplicación de más o menos 0,2 mm, por lo que la posición se reproduce por la máquina y se construye la consistencia de pares en la fuente.
Los mismos parámetros también mantienen la película insertada idéntica en ambos lados, que es lo que realmente mide la inspección por pares en la línea del cliente.
El rendimiento se estima entre 600 y 1200 piezas por hora, dependiendo de la habilidad del operador y el tamaño de la película, siendo la prueba la referencia final.
Cuando el tiempo del ciclo fluye, la planificación flota con él
Las tres primeras variables se sitúan en el lado de la calidad. La cuarta se centra en la planificación. Una máquina de moldeo funciona a una velocidad fija, mientras que la laminación manual se desplaza con la persona y el desplazamiento.
El resultado es una bandeja con piezas sin laminar aparcada frente a la estación. Más piezas esperando significa más daños en la manipulación y más contaminación, y el plan de producción se vuelve más difícil de mantener.
La aplicación de máquina convierte el tiempo de ciclo en un número que puedes medir. DS-305A ejecuta la carrera de la aplicación a una velocidad fija, el operador solo carga y descarga, y la salida medida va directamente a la hoja de planificación.
Un nuevo número de usuario no reinicia la discusión sobre el tiempo de ciclo. El dispositivo y el programa cambian, el mecanismo de aplicación no, y un lote piloto confirma la nueva salida.
Una ruta típica de selección: de la muestra a la configuración
La mayoría de las plantas de manejo llegan con una pieza definida y un objetivo de capacidad. Lo que les falta es un montaje de laminación al que puedan comprometerse, así que la ruta merece la pena describirla completamente.
Envía o lleva cuatro cosas al taller de DawnShine: el dibujo de la pieza, el rollo de película que realmente ejecutas, el tiempo de ciclo objetivo y los criterios de aceptación de la apariencia del cliente. De los cuatro, la muestra física es lo que más importa.
Sigue la prueba. La muestra va a un accesorio, la película funciona a la velocidad objetivo, y el desplazamiento de borde de la película, la superficie bajo luz que se rastra, la consistencia de pares y el tiempo de ciclo parcial se registran uno a uno.
La configuración surge de ese informe. El proceso no se limita a una sola distribución. La aplicación de rodillo de estación única es la base cuando el tiempo de ciclo se relaja, una disposición de doble cabeza puede evaluarse cuando las piezas emparejadas deben salir de la máquina como pareja, y las disposiciones de varias estaciones aplican cuatro o más piezas por ciclo cuando el volumen aumenta.
En su forma, DS-305A es unMáquina semiautomática de laminación de películacon carga manual. La carrera de aplicación la realiza la máquina y no es necesario reconstruir la línea a su alrededor.
El informe pasa entonces a la solicitud de capital. Contiene números que puedes aceptar o rechazar, no adjetivos, lo que lo hace defendible tanto para la compra como para tu cliente.
Lo que cita DawnShine: DS-305A para piezas de mango
DawnShineha fabricado equipos de laminación de película durante 15 años, posee más de 50 patentes, trabaja bajo la ISO 9001 y mecaniza fijaciones y herramientas en su propio taller CNC en lugar de externalizarlo.
Para laMáquina laminadora de película para piezas de plásticoDetrás de este artículo, el modelo que citamos para piezas de manejo es elLaminadora semiautomática de alta precisión DS-305A. Cada dificultad anterior corresponde a un mecanismo:
|
Dificultad
|
Mecanismo en DS-305A
|
|
Burbujas en una curva
|
Aplicación del rodillo, enlaces de rodillos en secciones, salido de aire a lo largo de la dirección de rodado
|
|
Desfase de borde de la película y consistencia de pares
|
0,2 mm de precisión en la aplicación, un datum de accesorio y un conjunto de parámetros reproducían pieza tras pieza
|
|
Posición establecida por tacto
|
Detección de sensores o arranque del pedal, la carrera de aplicación la realiza la máquina
|
|
Tiempo de ciclo y cambio
|
600 a 1200 piezas por hora medidas en la planificación; Cuerpo de sobremesa, una pieza nueva significa un nuevo elemento
|
Especificación del modelo estándar. Los requisitos especiales pueden personalizarse por parte, sujetos al informe del juicio.
|
Punto
|
Especificaciones
|
|
Tipos de películas
|
Películas y etiquetas adhesivas PE, PVC, PET, OPP, UV, FPC, PO
|
|
Tamaño de la película
|
Longitud de 20 a 200 mm, ancho de liner de 20 a 160 mm
|
|
Precisión de la aplicación
|
Más o menos 0,2 mm
|
|
Producción
|
De 600 a 1200 piezas por hora (depende de la habilidad del operador y del tamaño de la película, medida por prueba)
|
|
Energía
|
220V/50Hz, 0,23kW
|
|
Presión del aire
|
0,4 a 0,6MPa
|
|
Peso y tamaño
|
Unos 75 kg, 700 x 490 x 750 mm, sobremesa
|
|
Tipos de piezas
|
Superficies planas, pequeñas curvas y circunferenciales pequeñas
|
Formato de escritorio con unos 75 kg. Un nuevo número de pieza significa un nuevo accesorio, no una segunda máquina.
Cómo funciona la prueba
Un juicio no es una formalidad. Lleva cuatro cosas y el informe será utilizable:
● Trae el dibujo.Un modelo 3D o la sección crítica, con la línea cerrada y la línea insertada de la película marcadas. Los mangos ocultos lo necesitan más.
● Trae el carrete de película.Usa la película que pasa tu línea. El tipo de película y el delineador cambian mucho el resultado.
● Lleva el objetivo de tiempo de ciclo.Minutos por pieza o por par, usados para comprobar si la configuración es suficiente.
● Trae el estándar de aceptación.Sea cual sea lo que rechace tu cliente, el informe está escrito en contra de esa medida.
El informe incluye cuatro mediciones: rango de desplazamiento del borde de la película, registro de superficie bajo luz de rastro, consistencia de pares y tiempo de ciclo medido. Cada uno coincide con un paso de aceptación en tu línea.
Qué cambios en la línea
● Los rechazados pasan de un lote a otro.La consistencia de pares la mantiene un mecanismo de máquina, por lo que un problema se remonta a una pieza y un conjunto de parámetros en lugar de a un conjunto completo.
● Los nuevos operadores suben más rápido.La alineación y la presión pertenecen a la máquina, por lo que la formación pasa de la transferencia de experiencia a la ejecución del proceso.
● La estación se mueve con el diseño.Con unos 75 kg, la carrocería del escritorio sigue tu diseño de línea, y una pieza nueva es un nuevo accesorio, no otra máquina.
● El tiempo de ciclo entra en el plan.La producción medida se incorpora a la planificación de producción, y las fechas de entrega dejan de quedarse en el límite.
Límites de proceso, indicados desde el principio
La laminación que aquí se trata es una película protectora superficial, aplicada entre el extremo del moldeado y el montaje o el envío. No cubre el enlace óptico OCA ni ningún proceso óptico.
Si el material también incluye cinta VHB, espuma o montaje de clips, estos funcionan en diferentes accesorios y cabezales y se cotizan como proyectos separados.
Las piezas fuera de la ventana estándar de película pasan a prueba antes de discutir la personalización. La personalización es un cambio de elemento y programa en la misma plataforma, no en una máquina diferente.
Envía tu usuario a una prueba
Expuestas o ocultas, el dibujo no te dice si una máquina encaja. Cuatro variables y una muestra física lo hacen.
Si comparas una laminadora de película con manillas ocultas con una configuración de manilla expuesta, se aplica la misma prueba. Envía las piezas del mango, incluyendo la que tenga la curva más grande, el rollo de película que uses y el tiempo de ciclo objetivo.
Los ejecutamos en DS-305A e informamos del rango de desplazamiento de bordes de la película, el registro de superficie, la consistencia de pares y el tiempo de ciclo medido.
Contacta con DawnShinepara reservar una prueba de manilla de puerta o solicitar un presupuesto para un montaje de laminación de manillas DS-305A.
Preguntas frecuentes
¿Qué es lo que importa más en un mango oculto?
Ventana de duración de la película y inserto de película. Un mango oculto es más largo y plano, con un extremo biselado, y el borde de la película debe mantenerse fuera de la línea cerrada contra el cuerpo. Comprueba primero la ventana de longitud del dibujo y prueba cualquier mango que supere los 200 mm antes de confirmar un límite personalizado.
¿Cuántas piezas por ciclo?
DS-305A es un modelo de una sola estación, una pieza por ciclo. Las piezas emparejadas parten del mismo datum de la fijación y los mismos parámetros una tras otra, de ahí viene la consistencia de pares. Cuando el volumen necesita más, se evalúa una disposición de doble cabeza o varias estaciones a partir del resultado del ensayo.
¿Y si ningún modelo del catálogo coincide?
Envía muestras para un ensayo. El proceso no se limita a un solo diseño, así que la configuración se construye a partir de tu parte y tu capacidad. Esa es la ruta más corta hacia una respuesta confirmada.
¿Qué películas puede proyectar?
Películas protectoras PE, PVC, PET, OPP, UV, FPC y PO además de etiquetas adhesivas, para protección sobre manipulación y montaje. El OCA y el enlace óptico están fuera del alcance.

.JPG)
.jpg?imageView2/1/w/64/h/64/format/webp)